Artykuł sponsorowany
Dlaczego geometria części i rodzaj zabrudzeń zmieniają wynik mycia w automatycznej myjni przemysłowej
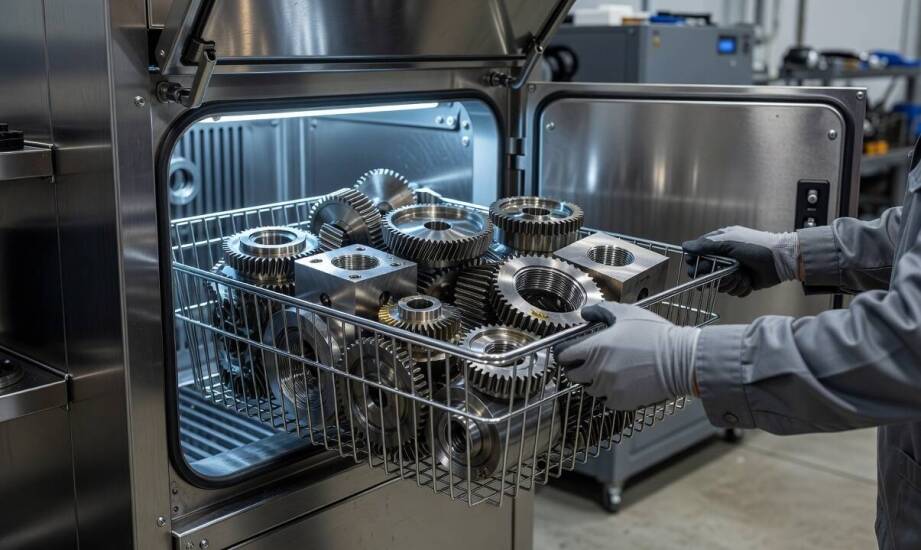
Przebieg procesu oczyszczania w przemyśle rzadko bywa powtarzalny przy zmiennych parametrach wsadu. Ten sam cykl w komorze myjącej może przynieść zupełnie inne rezultaty, jeśli zmianie ulegnie geometria detali, rodzaj nagromadzonego osadu lub swoboda dostępu środka czyszczącego do zakamarków materiału. Zakłady obróbki metali, parki maszynowe i serwisy motoryzacyjne często zmagają się z niedokładnym domyciem części o skomplikowanym kształcie. Nawet drobna modyfikacja formy obrabianego elementu wymusza kalibrację całego procesu, ponieważ roztwór roboczy zachowuje się inaczej na płaskiej blasze, a inaczej wewnątrz wąskiego korpusu. Świadomość tych technicznych różnic pozwala uniknąć sytuacji, w której część przygotowanej partii wymaga żmudnego, ręcznego poprawiania detali.
Wpływ geometrii detalu i typu osadu na skuteczność mycia
Fizyczny kształt obrabianych komponentów bezpośrednio determinuje zdolność penetracji roztworu roboczego. Elementy o prostej formie, pozbawione załamań i ukrytych krawędzi, oczyszczają się stosunkowo szybko. Sytuacja komplikuje się, gdy do komory trafiają detale z otworami ślepymi, gęstymi gwintami lub głębokimi podcięciami technologicznymi. Złożone struktury potrafią blokować przepływ cieczy i zatrzymywać drobiny metalu. Brak bezpośredniego strumienia w trudno dostępnych wnękach obniża skuteczność usuwania zanieczyszczeń.
Rodzaj nawarstwionego zabrudzenia dodatkowo warunkuje niezbędny czas pracy maszyny. Świeży olej poprodukcyjny spływa z powierzchni bocznych bez większego oporu przy użyciu łagodnych środków emulgujących. Zapieczony smar łożyskowy oraz twarde nagary wymagają już dłuższego kontaktu z silnie alkalicznym preparatem i znacznie wyższej energii uderzenia kropli. Z kolei drobnocząsteczkowy pył po frezowaniu potrafi zbić się w szczelinach w gęstą, nieprzepuszczalną pastę. Każda z tych frakcji wymusza indywidualne podejście do czasu trwania natrysku oraz stężenia wybranego środka.
Parametrem silnie wspierającym rozluźnianie filmu olejowego pozostaje temperatura kąpieli roboczej. Nie istnieje jednak jeden uniwersalny zakres termiczny gwarantujący pełen sukces we wszystkich aplikacjach przemysłowych. Docelowa ciepłota roztworu zależy ściśle od właściwości użytej chemii przemysłowej oraz specyfikacji technicznej samej maszyny. Podgrzanie płynu przyspiesza reakcje i osłabia przyczepność brudu, co zauważalnie skraca czas potrzebny do pełnego odtłuszczenia materiału. Zbyt chłodny roztwór wydłuża cykl obróbki i zostawia widoczne smugi. Nadmierne podniesienie temperatury powoduje z kolei przedwczesne odparowanie lotnych substancji, osłabiając siłę czyszczącą kąpieli.
Rola ciśnienia i układu dysz przy produkcji seryjnej
Zasięg strumienia czyszczącego zależy od wytworzonego ciśnienia hydraulicznego oraz przestrzennego rozmieszczenia kolektorów natryskowych. W pracy wsadowej obrotowy kosz pozwala równomiernie wyeksponować obrabiane elementy, a odpowiednio ukierunkowane dysze tłoczą płyn prosto we wnęki korpusów. Zbyt niskie ciśnienie pompy nie radzi sobie z fizycznym wypłukaniem osadów zlokalizowanych w głębokich gwintach. Bardzo wysokie ciśnienie robocze wspomaga mechaniczne odrywanie zanieczyszczeń, jednak wymaga ścisłego zbalansowania z chemią, aby nie uszkodzić wrażliwych powłok galwanicznych.
Obsługa dużych wolumenów produkcyjnych opiera się na bezwzględnej stabilności zadanych parametrów. Właściwie skonfigurowane myjki automatyczne utrzymują powtarzalność cyklu, opierając się na precyzyjnie zaprogramowanych sekwencjach natrysku, ociekania i płukania. Nowoczesne oprogramowanie maszyny pozwala wydłużyć ekspozycję dla części o trudnej geometrii lub zmodyfikować proces dla elementów pokrytych starym smarem. Zastosowanie sprawdzonych rozwiązań sterujących ogranicza ryzyko błędów operatora, pozwalając utrzymać wysoką jakość przy zachowaniu dużej przepustowości linii.
Projektowanie wydajnych systemów myjących wymaga głębokiego zrozumienia specyfiki konkretnej branży. Firma Eko Clean Chemia dobiera układy natryskowe i biopreparaty do rygorystycznych wymogów zakładów lotniczych, zbrojeniowych oraz autoryzowanych serwisów kolejowych. Dopasowanie wielkości komory roboczej oraz wydajności pomp do gabarytów docelowych detali pozwala osiągnąć normatywną czystość powierzchni. Takie parametryzowanie całego systemu ułatwia jednocześnie obniżenie bieżącego zużycia wody oraz preparatów czyszczących w obiekcie.
Znaczenie analizy wsadu przed rozpoczęciem cyklu
Uniwersalne ustawienie maszyny rzadko sprawdza się w dynamicznym i zmiennym środowisku produkcyjnym. Zła ocena geometrii wprowadzanych części lub błędna identyfikacja typu osadu na etapie przygotowania wsadu prowadzi do powstawania tak zwanych martwych stref. W takich nieosiągalnych dla strumienia miejscach brud pozostaje nienaruszony pomimo przejścia pełnego cyklu pracy urządzenia. Właściwe rozpoznanie charakterystyki detali zapobiega konieczności podwójnego mycia tej samej partii.
Skuteczne odtłuszczanie metali opiera się na rzetelnej analizie ukształtowania części oraz budowy fizycznej nagromadzonych osadów. Dobór czasu trwania natrysku, odpowiedniego uderzenia cieczy oraz parametrów chemicznych roztworu stanowi fundament prawidłowego procesu technologicznego. Stabilne zestrojenie wymienionych zmiennych sprawia, że instalacja myjąca gwarantuje optymalną obróbkę nawet przy najbardziej skomplikowanych bryłach.
Kategorie artykułów
Polecane artykuły

Sztuka na szkle: jak panele z grafiką mogą wzbogacić wystrój wnętrza?
Sztuka na szkle to nowoczesny sposób na wzbogacenie wnętrz, łącząc estetykę z funkcjonalnością. Panele z grafiką tworzą unikalne przestrzenie, wpływając na atmosferę pomieszczeń. Oferują wiele zalet, takich jak łatwość w utrzymaniu czystości czy odporność na uszkodzenia. W artykule przyjrzymy się ró

Jak wybrać odpowiedni wideodomofon do domu?
Inwestycja w wideodomofon to kluczowy krok w zapewnieniu bezpieczeństwa i komfortu w domu. System ten umożliwia kontrolowanie dostępu do budynku, co zwiększa ochronę przed niepożądanymi osobami. Ponadto pozwala na komunikację z odwiedzającymi bez konieczności otwierania drzwi, co podnosi wygodę użyt