Artykuł sponsorowany
Co w konfiguracji starszej szlifierki decyduje o jej elastyczności przy zmiennych detalach
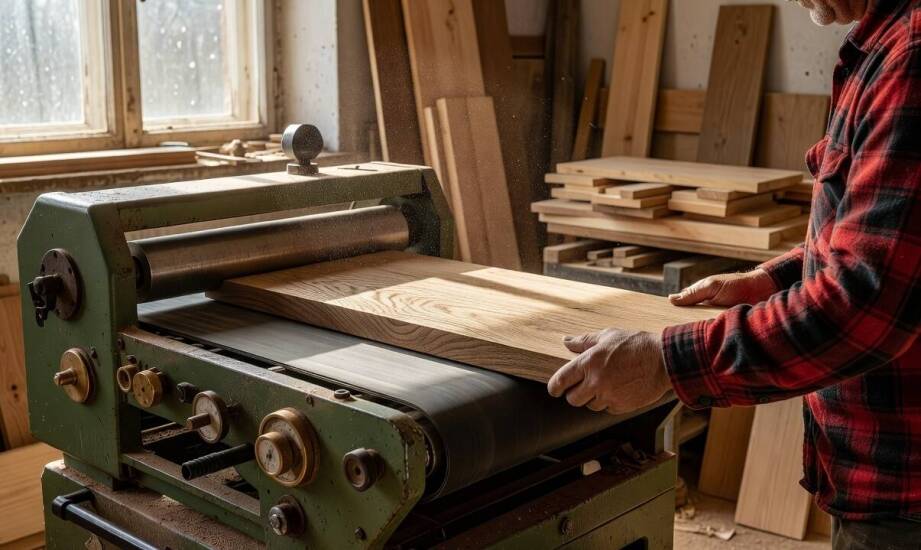
Mała stolarnia często musi obsłużyć jedną maszyną elementy o różnej grubości, wykonane z litego drewna twardego, płyt meblowych lub forniru. Krótkie serie produkcyjne o zmiennym tempie wymagają szlifierki zdolnej do kalibracji grubości i wykańczania powierzchni w jednym lub dwóch przejściach bez częstych przezbrojeń. Elastyczność sprzętu zależy od konkretnych elementów jego mechanicznej konfiguracji.
Liczba i układ agregatów szlifierskich
Budowa układu roboczego warunkuje czas potrzebny na pełną obróbkę detalu. Maszyny wyposażone w pojedynczy agregat wymuszają zmianę taśmy pomiędzy etapem kalibracji a ostatecznym wykańczaniem. Zjawisko to znacząco wydłuża cykl pracy przy bardzo krótkich seriach produkcyjnych. Obecność dwóch niezależnych agregatów pozwala wykonać obie operacje w trakcie jednego przejścia materiału. Najczęściej spotyka się połączenie stalowej lub twardej gumowej rolki kontaktowej z trzewikiem. Obróbka wstępna zdejmuje największą warstwę surowca, natomiast drugi wał od razu wygładza powierzchnię. Trzy agregaty dają szansę na użycie kilku gradacji papieru ściernego w tym samym czasie. Konfiguracja głowic w starszych maszynach pozostaje zazwyczaj sztywna, wymuszając przemyślany dobór urządzenia już na etapie planowania zakupów.
System docisku bezpośrednio określa zachowanie obrabianego detalu pod obciążeniem. Sztywne lub pneumatyczne rolki pozycjonują płytę, eliminując ryzyko powstawania drgań na całej długości. Segmentowany trzewik dostosowuje siłę nacisku do niewielkich nierówności powierzchni, co zapobiega przetarciom krawędzi lub uszkodzeniom profilu. Zbyt twarde ustawienie siły nacisku uniemożliwia prawidłową pracę z elementami o zmiennej grubości. Zbyt miękka regulacja powoduje uślizgi cienkich listew wewnątrz komory maszyny. Odpowiednie dopasowanie ciśnienia w siłownikach pneumatycznych chroni kruche materiały przed pęknięciem.
Prowadzenie materiału i szerokość pola roboczego
Transport detali odbywa się przy użyciu pasa transmisyjnego z możliwością płynnej regulacji prędkości posuwu. Zakres od 4 do 20 metrów na minutę ułatwia utrzymanie powtarzalności wymiarowej przy zmiennych właściwościach surowca. Równomierna praca mechanizmu napędowego redukuje różnice grubości pomiędzy poszczególnymi elementami jednej serii. Standardowa szerokość pola roboczego w sprawdzonych maszynach stolarskich wynosi przeważnie od 1100 do 1350 milimetrów. Taki wymiar pozwala swobodnie układać kilka węższych fryzów obok siebie lub bezpiecznie szlifować blaty o dużych formatach.
Wielu przedsiębiorców decyduje się na budowę parku maszynowego w oparciu o sprzęt z drugiej ręki. Prawidłowo wyselekcjonowane szlifierki do drewna używane posiadają konstrukcję bazującą na mocnej rolce kontaktowej, precyzyjnym trzewiku pneumatycznym i systemie oscylacji taśmy. Taki zestaw układów roboczych gwarantuje płynne przejście między różnymi formatami obrabianych elementów w małym zakładzie. Dystrybucją maszyn z rynku wtórnego dla branży stolarskiej zajmuje się INTERPART Aleksander Tybora, dostarczając urządzenia dostosowane do potrzeb technologicznych warsztatów produkcyjnych. Maszyny popularnych marek, takich jak SCM czy OTT, zapewniają sprawdzoną sztywność korpusu, a grubość obrabianego materiału zaczyna się w nich zazwyczaj od 3 milimetrów.
Praca z wymagającym surowcem szybko weryfikuje fizyczne granice ustawień sprzętu. Obróbka twardego drewna wymusza zastosowanie grubszej taśmy oraz zwiększonego docisku rolki. Zbyt duża prędkość obrotowa przy takich parametrach generuje wysokie ryzyko przypalenia materiału na krawędziach. Szlifowanie delikatnego forniru o grubości 0,5–0,9 milimetra wymaga użycia miękkiej gumowej rolki oraz papieru o gradacji P240 lub wyższej. Minimalny nacisk chroni cienką warstwę przed całkowitym przebiciem. Klejone warstwowo płyty potrzebują z kolei idealnie płaskiego prowadzenia, ponieważ każde ugięcie skutkuje falowaniem wykończonej powierzchni.
Praktyczna przydatność starszej maszyny w zmiennym środowisku stolarskim opiera się na rodzaju zastosowanych agregatów oraz możliwości precyzyjnej regulacji systemów dociskowych. Zestawienie dwóch niezależnych układów szlifujących z szerokim pasem transmisyjnym zabezpiecza proces produkcyjny przed koniecznością ciągłego przezbrajania narzędzi. Elastyczność technologiczna i wydajność wynikają wprost z mechanicznej stabilności wybranego modelu pod zmiennym obciążeniem.
Kategorie artykułów
Polecane artykuły

Sztuka na szkle: jak panele z grafiką mogą wzbogacić wystrój wnętrza?
Sztuka na szkle to nowoczesny sposób na wzbogacenie wnętrz, łącząc estetykę z funkcjonalnością. Panele z grafiką tworzą unikalne przestrzenie, wpływając na atmosferę pomieszczeń. Oferują wiele zalet, takich jak łatwość w utrzymaniu czystości czy odporność na uszkodzenia. W artykule przyjrzymy się ró

Jak wybrać odpowiedni wideodomofon do domu?
Inwestycja w wideodomofon to kluczowy krok w zapewnieniu bezpieczeństwa i komfortu w domu. System ten umożliwia kontrolowanie dostępu do budynku, co zwiększa ochronę przed niepożądanymi osobami. Ponadto pozwala na komunikację z odwiedzającymi bez konieczności otwierania drzwi, co podnosi wygodę użyt